Induction annealing ڇا آهي؟
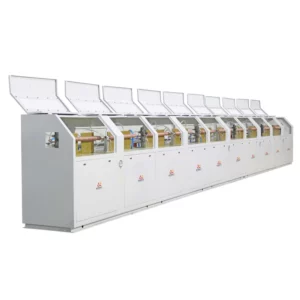
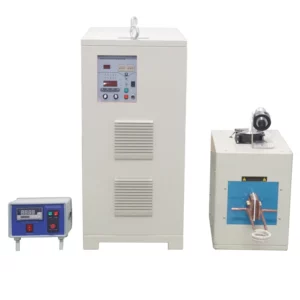
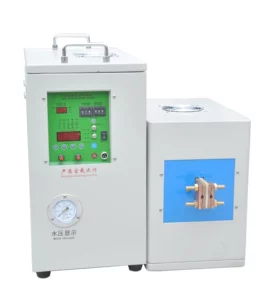
Induction annealing induction Heating جو هڪ حصو آهي. انڊڪشن اينيلنگ جو مقصد دھات جي مواد جي سختي، سختي ۽ اندروني دٻاءُ کي تبديل ڪرڻ آهي ته جيئن بهترين مادي ملڪيت حاصل ڪري سگهجي. انڊڪشن اينيلنگ جو بنيادي فائدو اهو آهي ته ورڪ پيس کي ھدف ۽ ورجائيندڙ انداز ۾ گرم ڪري سگھجي ٿو هميشه ساڳئي نتيجن کي يقيني بڻائڻ لاءِ. ڇاڪاڻ ته گرمي انڊڪشن اينيلنگ دوران متبادل برقي مقناطيسي فيلڊ ذريعي سڌو ڪم پيس ۾ پيدا ٿئي ٿي، پروسيس کي بلڪل صحيح طور تي ڪنٽرول ڪري سگهجي ٿو ۽ توانائي جي موثر استعمال ذريعي اعلي ڪارڪردگي حاصل ڪري سگهجي ٿي. هي يونيفارم گرمي جي ورڇ کي يقيني بڻائي ٿو ۽ ورڪ جي دخول جي کوٽائي. انڊڪشن اينيلنگ جي عمل ۾، پاڻي يا ڪولنٽ سان ڪو اوچتو کولنگ نه ٿيندو آهي جيئن انڊڪشن ڪونچنگ ۾، پر ڪم پيس جو گرمي پد آهستي آهستي گهٽجي ويندو آهي. سڄي گرمائش عمل contactless ۽ مختصر آهي.
ڇو انڊڪشن اينيلنگ استعمال ڪريو؟
ڌاتو جي مادي ملڪيت کي بهتر ڪري سگھجي ٿو بلڪل صحيح ۽ معتبر طور تي انڊڪشن اينيلنگ ذريعي. انڊڪشن اينيلنگ خاص طور تي نرم ڪرڻ لاءِ استعمال ڪيو ويندو آهي اينيلنگ ۽ دٻاءُ کي رليف ڪرڻ واري اينيلنگ ، جنهن جا روايتي عمل جي مقابلي ۾ وڏا فائدا آهن. انڊڪشن اينيلنگ ذريعي، صاف اينيلنگ دوران گرمي جي علاج سان مواد ۾ موجود نجاست کي ختم ڪري سگهجي ٿو.
- شامل ڪرڻ سان، annealing عمل اسٽيل جي سختي کي گھٽائي سگھي ٿو، ۽ پلاسٽڪٽي کي بهتر بڻائي سگھي ٿو، ڪٽڻ ۽ ٿڌي اختر جي پروسيسنگ کي آسان ڪرڻ لاء.
- اناج کي ريفائن ڪريو، ڪاسٽنگ، فورجنگ ۽ ويلڊنگ جي ڪري پيدا ٿيندڙ مائڪرو اسٽرڪچر جي خرابين کي ختم ڪريو، حتي فولاد جي مائڪرو اسٽريچر ۽ ٺاھ جوڙ، اسٽيل جي خاصيتن کي بھتر ڪريو يا بعد ۾ گرمي جي علاج جي مائڪرو اسٽرڪچر لاءِ تيار ڪريو.
- اسٽيل ۾ اندروني دٻاء کي ختم ڪرڻ لاء خرابي ۽ ڀڃڪڙي کي روڪڻ لاء.
انڊڪشن اينيلنگ بهترين حرارتي ڪنٽرول مهيا ڪري ٿي ڇاڪاڻ ته اهو عمل مڪمل طور تي ترتيب ڏئي سگهجي ٿو تعدد، طاقت، ۽ (برازينگ ڏسو) انڊڪشن اينيلنگ وقت گهربل مادي خاصيتن جي مطابق. اهو انتهائي تيز گرمي علاج جي معيار ۽ ورجائي قابليت کي يقيني بڻائي ٿو، جيڪو خاص طور تي وڏي پيداوار ۾ اهم آهي.
اسٽيل انڊڪشن اينيلنگ پروسيس ۽ ايپليڪيشن ڇا آهن؟
عام انڊڪشن اينيلنگ عملن ۾ شامل آهن هوموجنائيزيشن اينيلنگ ، مڪمل اينيلنگ ، نامڪمل اينيلنگ ، آئسوٿرمل اينيلنگ ، اسفيرائڊائيزيشن اينيلنگ ، ريڪرسٽلائيزيشن اينيلنگ ، اسٽريس رليف اينيلنگ ، وغيره.
| نه. | annealing طريقن | بنيادي مقصد | annealing عمل خاصيتون | ايپليڪيشن جون حدون |
|---|---|---|---|---|
| 1 | ڊفيوشن annealing | گڏيل يونيفارم | AC30 (150-200) ℃ تائين گرمي، گهڻي وقت تائين گرم رکو ۽ آهستي آهستي ٿڌو | اسٽيل ڪاسٽنگ ۽ فورجنگ ۽ رولنگ حصن سان اجزاء جي جداگي وغيره. |
| 2 | مڪمل annealing | سڌريل تنظيم، سختي کي گھٽائڻ | AC30 (150-200) ℃ تائين گرمي، گهڻي وقت تائين گرم رکو، ۽ آهستي آهستي ٿڌو | ڪاسٽنگ، ويلڊنگ جا حصا، ۽ وچولي ڪاربان اسٽيل ۽ وچولي ڪاربان مصر واري اسٽيل فورجنگ ۽ رولنگ حصا. |
| 3 | جزوي annealing | ساخت کي بهتر ڪريو، سختي کي گھٽايو | Acl 10 (40-60) ℃ تائين گرمي ڪريو ۽ گرمي جي بچاء کان پوء دير سان ٿڌي | وچولي ۽ اعلي ڪاربان اسٽيل ۽ گھٽ مصر واري اسٽيل، وغيره جا ٺهيل ۽ ڦريل حصا (مائڪرو اسٽرڪچر ريفائنمينٽ جو درجو مڪمل اينيلنگ کان گهٽ آهي) |
| 4 | Isothermal annealing | ساخت کي بهتر ڪريو، سختي کي گھٽايو، ۽ اڇا داغ کي روڪڻ | Ac3 + (30 - 50) ℃ (hypereutectoid اسٽيل) يا Acl + (20 - 40) ℃ (eutectoid اسٽيل ۽ سختي، eutectoid اسٽيل جي نسل کي روڪڻ) کي گرم ڪرڻ لاء، هڪ خاص وقت رکو، پوء Ar1 کان ٿورو هيٺ ٿڌي isothermal تبديلي، ۽ پوء ايئر کولنگ (ايئر کولنگ) | وچولي ڪاربان مصر واري اسٽيل ۽ ڪجهه اعلي مصر واري اسٽيل جي ڳري ڪاسٽنگ، فورجنگ ۽ اسٽيمپنگ حصا، وغيره. |
| 5 | اسپريائيزيشن اينزنگ | ڪاربائڊ اسپريفڪيشن، سختي گھٽائي ٿي، پلاسٽيٽي کي بهتر بڻائي ٿو | گرمي کي Acl + (20 - 40) ℃ يا Acl کي گھٽائڻ لاء سختي، وڌايو - (20 - 30) ℃، گرمي جي بچاء کان پوء آئوٽرمل کولنگ يا سڌو سست کولنگ | مرو ۽ بيئرنگ اسٽيل جا حصا. اڏاوتي اسٽيل ٿڌو extruded حصن |
| 6 | Recrystallization annealing يا وچولي annealing | ڪم جي سختي جو خاتمو | Ac1 تائين گرم ڪرڻ - (50-150) ℃، گرمي جي بچاء کان پوء ايئر کولنگ | ٿڌي خراب ٿيل اسٽيل ۽ اسٽيل جا حصا |
| 7 | دٻاءُ رليف انيلنگ | اندروني دٻاء جي رليف | Ac1 تائين گرم ڪرڻ - (100-200) سي، گرمي جي بچاء کان پوء، ايئر کولنگ يا فرنس کي 200-300 ℃ تائين کولنگ، ۽ پوء ايئر کولنگ | Germanium اسٽيل حصن، ويلڊنگ حصن، ۽ forging حصن |
- توهان گهري سگهو ٿا Zhengzhou KETCHAN electronic Co.,ltd يوٽيوب وڌيڪ لاء وڊيو روم. مھرباني.