هن وقت، اتي ڪيترن ئي قسمن جي grooved quenched حصن، جيئن ته camshaft کولڻ grooves، differential housings، وغيره. پر، grooved حصن جي quenching جي معيار جي ضمانت نه ڏني وئي آهي، ۽ quenching به تمام ڏکيو آهي. هن مقالي ۾، نالي-قسم quenching inductor هڪ فارم ۽ ٻه ۾ بهتر ڪيو ويو آهي، ۽ ڊيبگنگ جي عمل ۾ ترتيب ڏني وئي آهي، انهي ڪري ته quenching اثر مثالي آهي ۽ مختلف نالن جي حصن جي گهرجن کي پورو ڪري ٿو.
1. grooved حصن لاء quenching inductors تي بحث
(1) ناريل quenching inductors جي حيثيت
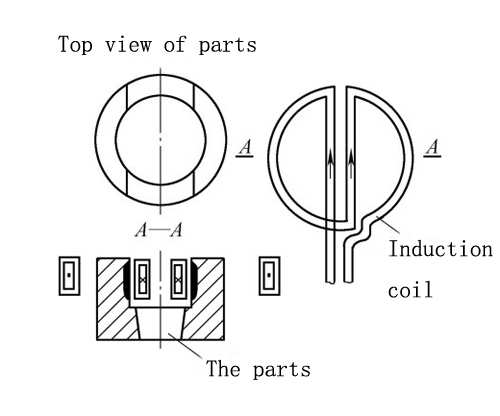
پارٽ سلاٽ جي اندرئين پاسي کي گرم ڪيو ويندو آهي، خاص ڪري جڏهن اندرئين پاسي جي چوٽي ننڍي هوندي آهي، ته انڊڪٽر کي ڊزائين ڪرڻ ڏکيو هوندو آهي. شڪل 1 ۾ انڊڪٽر، اعلي ڪارڪردگي سان، اندروني سطح کي گرم ڪرڻ لاء قربت جي اثر جي اصول کي استعمال ڪري ٿو. انڊڪٽر جو فعال حصو وچ ۾ ٻه conductive ٽيوب آهن. جيئن ته ڪنهن به وقت ٻن ٽيوب جون موجوده هدايتون هڪ ئي رخ ۾ هونديون آهن، ان ڪري ڪنڊڪٽيو ٽيوب تي وهندڙ ڪرنٽ ٻاهران دٻجي ويندو آهي. جيتوڻيڪ ڪو به مقناطيس ٻن هلندڙ ٽيوبن ۾ شامل نه ڪيو ويو آهي، انهن ۾ ڪافي تيز حرارتي ڪارڪردگي آهي.
شڪل 1 سلاٽ اندر ٻه تار گرم ڪرڻ وارو صنعتڪار
(2) ننڍي اوپننگ سلاٽ سان quenching inductor جي ڊيزائن
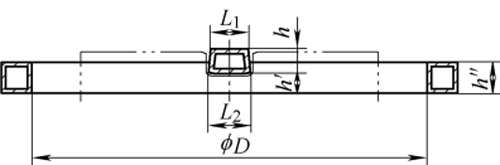
جيئن ته سلاٽ جي ويڪر 9mm آهي، ان ڪري انڊڪٽر ٺاهڻ لاءِ ٻه ڪنڊڪٽو ٽيوب استعمال ڪيا وڃن ٿا، تانبا جون ٽيوبون تمام ننڍيون آهن، ٺاهڻ ڏکيو آهي، ۽ انڊڪٽر جي زندگي تمام مختصر آهي. تنهن ڪري، ان کي بهتر ڪيو ويو آهي، ۽ هڪ واحد ٽامي ٽيوب کي گرم ڪرڻ لاء استعمال ڪيو ويندو آهي، ۽ انڊڪشن حرارتي جي قربت واري اثر کي گرم ڪرڻ لاء استعمال ڪيو ويندو آهي (شڪل 2 ڏسو).
شڪل 2 سڌريل صنعتڪار ڍانچي
2. نالي quenching inductor جي درخواست
ان کان پوء، ڪيمشافٽ جي نالن سان ترتيب ڏيڻ جا امتحان ڪيا ويا ۽ فرق واري ڪيس جي افتتاحي نالن سان.
(1) camshaft کليل نالي جي Quenching عمل امتحان
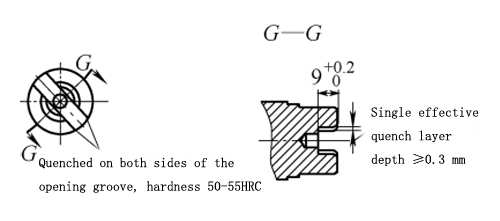
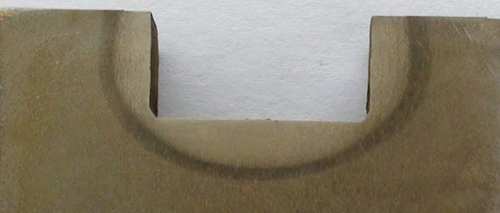
اسان جي ڪمپني کي camshaft ڪاريگر جي حوالي ڪيو ويو camshaft جي کليل نالي کي quench ڪرڻ لاء. کليل نالي جي ويڪر 9.3mm آهي، کوٽائي 9mm آهي، ۽ نالي جي ويڪر 0.1mm کان گهٽ يا برابر آهي (ڏسو شڪل 3).
فگ. 3 ٽيڪنيڪل گهرجون ڪيمشافٽ کولڻ لاءِ
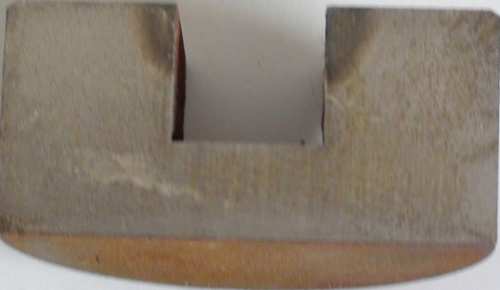
انڊڪٽر جي گرم ڪرڻ واري حصي کي پهريون ڀيرو مستطيل ڪراس سيڪشن تانبا جي ٽيوب ذريعي گرم ڪيو ويندو آهي (ڏسو شڪل 4)، گرم ڪرڻ واري مٿاڇري ۽ افتتاحي سلاٽ جي هيٺئين سطح جي وچ ۾ خال کي ترتيب ڏيو، ۽ 50kW، 30kHz فريڪوئنسي استعمال ڪريو بجھائڻ لاءِ. علائقو صرف 4mm بابت آهي، جيڪو ٽيڪنيڪل گهرجن کي ملڻ کان پري آهي. انڊڪٽر جي جوڙجڪ کي بهتر ڪرڻ جي ضرورت آهي.
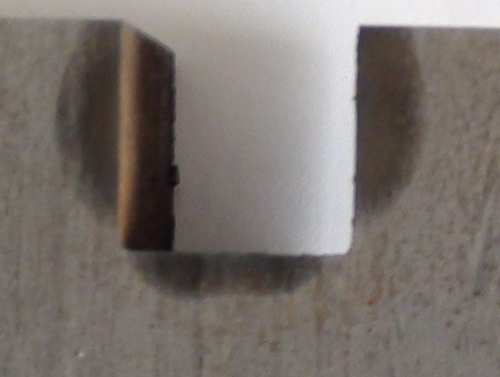
تصوير. 4 مستطيل سيڪشن (30kHz) جي موثر گرم ڪرڻ واري مٿاڇري سان ٽامي ٽيوب جو ڪونچنگ نموني بلاڪ
انڊڪٽر جو گرم ڪرڻ وارو حصو trapezoidal سيڪشن ڪاپر ٽيوب استعمال ڪري ٿو (ڏسو شڪل 5)، گرمائش جي مٿاڇري ۽ افتتاحي سلاٽ جي ھيٺئين سطح جي وچ ۾ فرق کي ترتيب ڏئي ٿو، ۽ 30kHz، 50kW فريڪوئنسي استعمال ڪري ٿو بجھائڻ لاءِ، بجھائڻ جو علائقو صرف 8mm آھي، اڃا تائين 9mm جي گهرج کي پورو نٿو ڪري، پر اهو تمام گهڻو آهي ٽيڪنيڪل گهرجن کي پورو ڪرڻ، اهو ضروري آهي ته هن وقت پروسيس جي پيٽرولن کي ترتيب ڏيو.
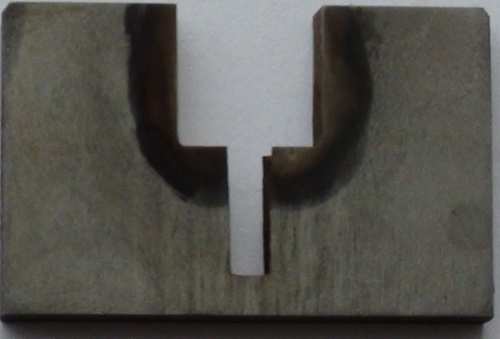
شڪل 5 ٽامي جي ٽيوب جو ڪونچنگ نموني بلاڪ trapezoidal سيڪشن سان اثرائتو حرارتي مٿاڇري (30kHz
انڊڪٽر جي گرم حصي لاءِ trapezoidal ڪراس-سيڪشن ڪاپر ٽيوب استعمال ڪرڻ جي ڪوشش ڪريو، گرم ڪرڻ واري مٿاڇري ۽ کليل نالي جي ھيٺئين سطح جي وچ ۾ خال کي ترتيب ڏيو، ۽ 5.8kHz فريڪوئنسي استعمال ڪريو، 90kW مختصر وقت واري حرارت کي بجھائڻ لاءِ، کوٽائي ۽ پوري کليل نالي جي ٻنهي پاسن تي سخت ٿيل پرت جي سختي ٽيڪنيڪل گهرجن کي پورو ڪري ٿي، اوپننگ نالي جي هيٺئين سطح تي ۽ ساڄي ڪنارن تي پڻ هڪ سخت پرت آهي (ڏسو شڪل 6)، ۽ خرابي به ننڍي آهي ( منسلڪ ٽيبل ڏسو) ۽ گراهڪ بلڪل مطمئن آهي.
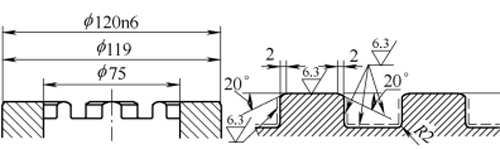
اسان جي ڪمپني کي هڪ آٽو موبائيل ٺاهيندڙ طرفان ڪم ڪيو ويو هو ته فرق واري ڪيس جي ڳنڍڻ واري نالي کي ختم ڪرڻ لاءِ (ڏسو شڪل 7). نالي جي ويڪر 18.5mm آهي ۽ کوٽائي 9mm آهي. 8 گرووز Φ120 ۽ Φ75 انگن تي برابر طور تي ورهايل آهن. ٽيڪنيڪل گهرج آهي فورجنگ ڪرڻ کان پوءِ بجھائڻ ۽ گرمي پد جي علاج 90~230HBW، ڊاٽ ٿيل لائن جو حصو انڊڪشن سخت آهي، مٿاڇري جي سختي 53~59HRC، Ds=2~3mm آهي.
شڪل 7 ٽيڪنيڪل گهرجون ڊفرنشل ڪيس جي اوپننگ سلاٽ لاءِ
جيئن ته trapezoidal ڪراس-سيڪشن انڊڪٽر جو quenching اثر سامهون ۾ مثالي آهي، اهو انڊڪٽر ڍانچي بعد جي تجربن ۾ پڻ استعمال ڪيو ويندو آهي. استعمال ڪريو 5.8kHz، 98kW گرم ڪرڻ ۽ بجھائڻ لاءِ، انڊڪٽر ۽ ٽانڪي جي ھيٺئين سطح جي وچ ۾ خال 0.5~ 1mm آھي، ۽ 5.2s لاءِ گرم ڪريو (نوٽ: ٿڌ کي روڪڻ لاءِ مددگار کولنگ سسٽم شامل ڪريو. کليل ٽانڪي). چيڪ ڪريو ته R2mm فليٽ تي ڪابه سخت پرت نه آهي (ڏسو شڪل 8). سينسر جي پوزيشن ۽ پروسيس جي پيٽرولن کي درست ڪرڻ جي ضرورت آهي.
شڪل 8 فرق واري ڪيس جو پهريون quenched نمونو
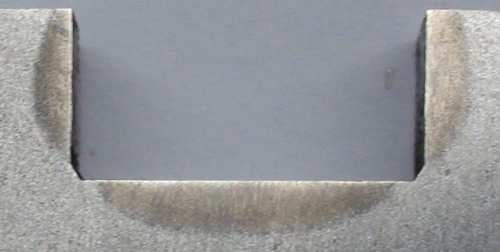
مٿي ڏنل ٽيسٽ مطابق، ھيٺيون سڌاريون ڪيون ويون آھن: ھيٺئين ڪنڊ جي خال کي 1 ~ 1.5mm تائين وڌايو، 5.8kHz استعمال ڪريو، 98kW گرم ڪرڻ ۽ بجھائڻ لاءِ، ۽ گرميءَ جي وقت کي 6.5s تائين وڌائڻ ۽ بجھائڻ لاءِ (نوٽ: ھڪڙو شامل ڪريو معاون کولنگ سسٽم کي quenching زون جي ڀرسان ٿيڻ کان روڪڻ لاء کليل سلاٽ جي مزاج). ٽيسٽ جا نتيجا: نالي جي ٻنهي پاسن تي سطح جي سختي 55-56HRC، Ds = 2mm؛ R2mm تي مٿاڇري جي سختي 55HRC آهي، Ds = 1.5mm؛ نالي جي هيٺان مٿاڇري جي سختي 56HRC، Ds = 3mm آهي (ڏسو شڪل 9). امتحان جا نتيجا ٽيڪنيڪل گهرجن کي پورا ڪن ٿا.
شڪل 9 فرق واري ڪيس جو ٻيو quenching نمونو
3. نتيجو
نچڻ واري نالي جي حصن جا اھم نقطا ھيٺ ڏنل آھن: انڊڪٽر جي ساخت ۽ اثرائتو گرمائش جي مٿاڇري جي جوڙجڪ، انڊڪٽر ۽ بجھائڻ واري حصي جي وچ ۾ خال، ۽ بجھائڻ واري عمل جي ماپن جو ملاپ (تعدد، طاقت، گرمائش جو وقت، وغيره) ).
ان کان علاوه، خال جو اهڙن حصن جي سخت پرت جي کوٽائي تي تمام واضح اثر آهي، ۽ اهو پڪ ڪرڻ ڏکيو آهي ته سينسر جي ٻنهي پاسن ۽ افتتاحي نالي جي پاسي جي وچ ۾ فرق بلڪل ساڳيو آهي، جيڪو ٻنهي پاسن تي سخت ٿيل پرت جي کوٽائي ۽ شڪل کي غير متناسب بڻائي ٿو، تنهنڪري پوزيشن جي درستي جي درستگي تمام گهڻي آهي. اهم.