

آٽو موبائيل ويل پراڊڪٽس جي مٿاڇري جي انڊڪشن گرمي علاج کان اڳ، انڊڪٽر جي ڊيزائن تمام ضروري آهي. انڊڪشن حرارتي ڪوئل جي معيار سڌو سنئون پراڊڪٽ جي ڊيبگنگ ۽ پروسيسنگ کي متاثر ڪري ٿي ۽ پراڊڪٽ جي ڪونچنگ معيار تي وڏو اثر پوي ٿي. ڪنهن خاص پراڊڪٽ جي انڊڪشن گرمي علاج لاءِ، پراڊڪٽ ڪميشننگ جي مڪمل ٿيڻ تائين انڊڪٽر جي ڊيزائن جو تجزيو ۽ بحث ڪريو.
خلاصو
ڌاتو کي انڊڪٽر ۾ گرم ڪري سگهجي ٿو، خاص طور تي برقي مقناطيسي انڊڪشن جي رجحان تي ڀروسو ڪندي. برقي مقناطيسي انڊڪشن جو جوهر هي آهي: هڪ متبادل مقناطيسي ميدان هڪ متبادل برقي ميدان جو سبب بڻجندو آهي، ۽ هڪ متبادل برقي ميدان هڪ متبادل مقناطيسي ميدان جو سبب بڻجندو آهي. جڏهن هڪ متبادل ڪرنٽ هڪ ڪنڊڪٽر مان گذري ٿو، ته ڪنڊڪٽر جي مٿاڇري تي موجوده کثافت نسبتا وڏي هوندي آهي، جڏهن ته ڪنڊڪٽر اندر موجوده کثافت نسبتا ننڍي هوندي آهي. هي رجحان چمڙي جو اثر آهي، جنهن کي چمڙي جو اثر يا مٿاڇري جو اثر پڻ چيو ويندو آهي. ان کان علاوه، قربت جا اثر ۽ انگوزي جا اثر آهن، جيڪي انڊڪشن گرمي علاج لاءِ تمام اهم آهن. انڊڪشن گرمي علاج ۾ مختصر گرمي جو وقت، گهٽ آڪسائيڊ جلد، ننڍي خرابي، توانائي جي بچت، ۽ ماحولياتي تحفظ آهي، ۽ ميڪانائيزيشن ۽ آٽوميشن کي محسوس ڪرڻ آسان آهي. تنهن ڪري، اهو آٽو موبائيل جي پيداوار، ٽريڪٽر، تعميراتي مشينري، ڳري مشينري، بيئرنگ انڊسٽري، ريلوي ۽ ڌاتو ۽ ٻين صنعتن ۾ وڏي پيماني تي استعمال ٿيندو آهي. رجحان تمام سٺو آهي.
ليکڪ تقريبن 10 سالن کان آٽو موبائيل ويل هب جي انڊڪشن هارڊننگ ۾ مصروف آهي . ٻاهرين فلانج ۽ اندروني فلانج جي انڊڪشن گرمي علاج جي عمل جي وهڪري جو تجزيو ڪيو ويو آهي ۽ ساٿين جي حوالي ۽ بحث لاءِ هيٺ ترتيب ڏنو ويو آهي.
پراڊڪٽ ڊرائنگ تجزيو
ٻاھرين فلانج ۽ اندرين فلانج جون ساختون شڪل 1 ۽ شڪل 2 ۾ ڏيکاريل آھن.
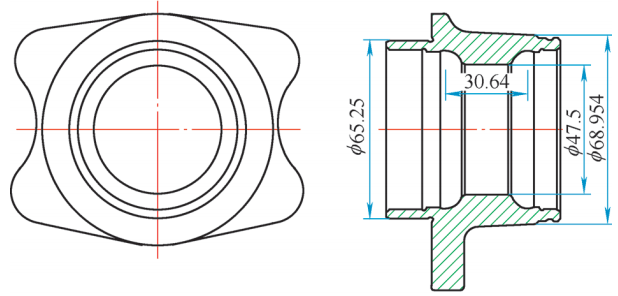
شڪل 1 ٻاهرين فلج جي جوڙجڪ
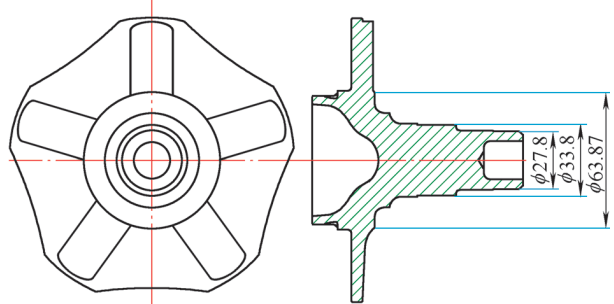
شڪل 2 اندروني فلج جي جوڙجڪ
1. نازڪ طول و عرض
ٻاهرين ڦل (اندرون سوراخ): پيداوار جي ڀت جي ٿولهه، اندروني قطر، اوچائي، نالي جي فاصلي، بنيادي دائري جي سائيز، مجموعي جوڙجڪ، وغيره.
هن پراڊڪٽ جي نالي جي فاصلي 30.64mm آهي، بنيادي دائري جو قطر 65.25mm آهي، ڪليبر جي ڀت جي ٿولهه 10mm آهي، ۽ کوٽڻ واري علائقي جي ڊيگهه 40mm آهي. اندروني فلانج (ٻاهرئين دائرو): پراڊڪٽ جي مکيه چينل جي شافٽ جو قطر، شافٽ جي اوچائي، بنيادي دائري جي سائيز، ۽ مجموعي جوڙجڪ وغيره. پراڊڪٽ هڪ مضبوط شافٽ آهي، جنهن جي مکيه چينل قطر 33.8 ملي ميٽر آهي، شافٽ جي اوچائي 71.1 ملي ميٽر آهي. 60mm، 52mm جو بنيادي دائرو قطر، ۽ XNUMXmm جي quenching علائقي جي ڊيگهه.
2. ٽيڪنيڪل گهرجن
گرمي جي علاج جي ٽيڪنيڪل گهرجن کي شڪل 3 ۽ شڪل 4 ۾ ڏيکاريو ويو آهي.
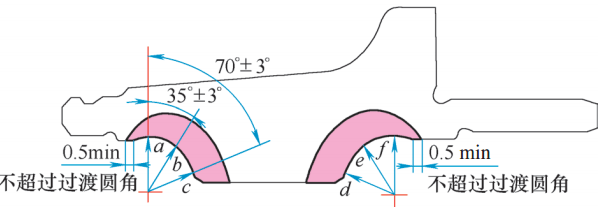
شڪل 3 ٻاھرين فلانج
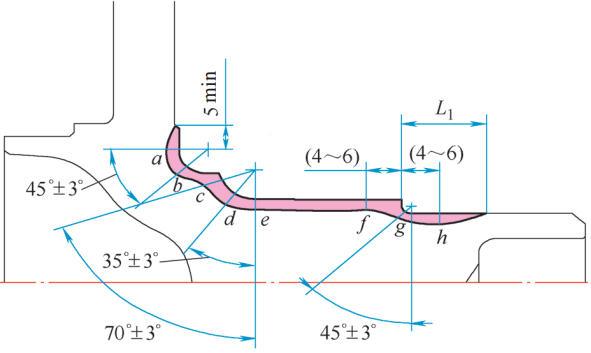
شڪل 4 اندروني فلانج
(1) اندرين ۽ ٻاهرئين فلانگن کي ختم ڪرڻ ۽ ٽمپر ڪرڻ لاءِ ٽيڪنيڪل گهرجون
ٻرندڙ مٿاڇري جي سختي 62-65HRC آهي، ۽ tempering مٿاڇري جي سختي 59-63HRC آهي. ميٽيلوگرافڪ ڍانچي آهي martensite 4 ~ 6.
(2) ٻاهرين flange جي ڳولا لاء ٽيڪنيڪل گهرجون
نموني جي زاوي جي هدايت ۾ معلوم ڪيو ويو، a، f پوائنٽ Ds = 1.9 ~ 3.2mm؛ ب، اي پوائنٽ Ds = 2.2 ~ 3.7mm؛ ج، ڊي پوائنٽ Ds ≥ 2.4mm.
(3) اندروني flange جي ڳولا لاء ٽيڪنيڪل گهرجن
ڳولهيو a, b, e, h پوائنٽ Ds = 1.9 ~ 3.7mm نموني جي زاويه جي هدايت ۾؛ ڊي پوائنٽ Ds = 2.2~ 3.7mm؛ g پوائنٽ Ds≥1.5mm؛ سي پوائنٽ Ds≥2.4mm؛ f پوائنٽ Ds = 2 ~ 6mm.
3. پراڊڪٽ سينسر جي نموني ٺاھيو
مٿين طول و عرض جي ڊيٽا ۽ پيداوار سان لاڳاپيل ٽيڪنيڪل گهرجن جي مطابق، سينسر جي ڪل اوچائي ۽ موثر دائري جي سائيز کي ماپ ڪريو، سينسر جي ڊيزائن جو نمونو ٺاھيو، ان کي اصل صورتحال جي مطابق تبديل ڪريو، ۽ آخرڪار ان جي شڪل کي طئي ڪريو. انڊڪشن سخت ڪرڻ واري ڪنڊ.
4. induction hardening coil جي مواد ۽ سائيز جو اندازو لڳايو
انڊڪشن هارڊننگ ڪوئل هڪ اثرائتي ڪوئل، هڪ ڪنڊڪٽو پليٽ، هڪ ڪانٽيڪٽ پليٽ، ۽ لوازمات تي مشتمل آهي، ۽ مختلف مواد مان ٺهيل آهي.
(1) conductive رابطي پليٽ، اثر انگوزي، ۽ conductive پليٽ. T2 خالص ٽامي مان ٺهيل ۽ پيتل جي اليڪٽرروڊس سان ٺهيل.
(2) واٽر انليٽ ۽ آئوٽ ليٽ جون پائپون گول ڪاپر پائپون آهن جن جو ٻاهرئين قطر 12mm ۽ ڀت جي ٿولهه 2mm آهي. 14mm × 14mm × 2mm جي چورس ٽامي پائپ.
(3) مؤثر دائرو. ٻاهرئين flange جي چورس ٽامي پائپ آهي 8mm × 10mm × 1.5mm؛ اندروني flange جي چورس ٽامي پائپ 12mm × 15mm × 2mm آهي.
1. Induction hardening coil design pattern
انڊڪشن هارڊننگ ڪوئل ڊيزائن شڪل 5 ۾ ڏيکاريل آهي.
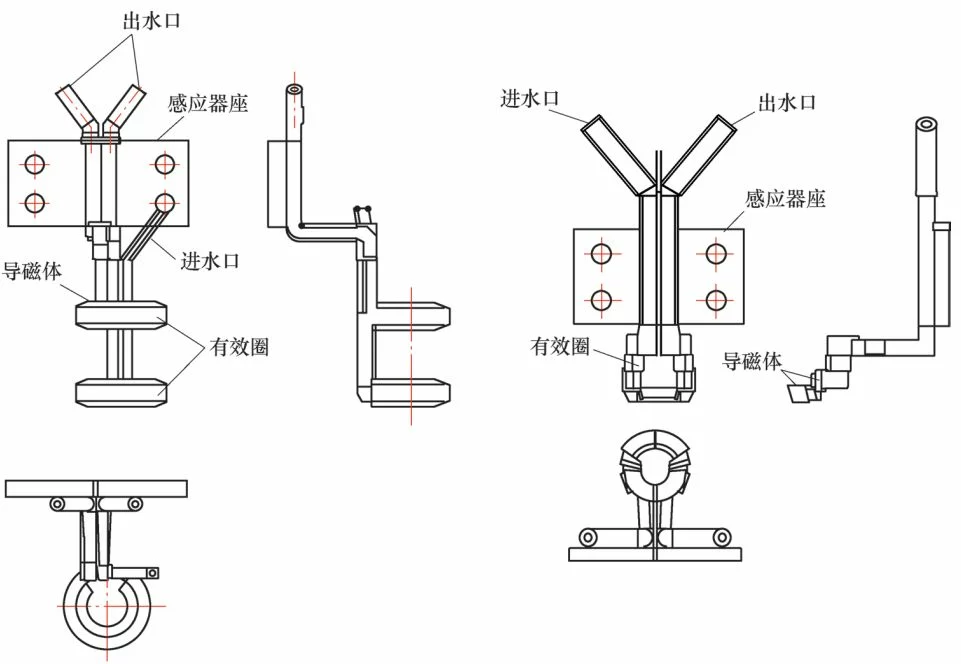
شڪل 5 انڊڪشن سخت ڪرڻ واري ڪوئل ڊيزائن جو نمونو
(1) پراڊڪٽ جي ڍانچي جي مطابق، سينسر جي نموني کي ڊزائين، ماپ ۽ ڊرايو، ۽ هر جزو جو نالو نشان لڳايو.
(2) رابطي جي پليٽ. جيئن تصوير 6 ۾ ڏيکاريل آهي.
شڪل 6 ڪنيڪٽ پليٽ
رابطي واري پليٽ کي يقيني بڻائڻ گهرجي ته اهو قابل اعتماد، مضبوط ۽ مضبوط طور تي quenching ٽرانسفارمر سان ڳنڍيل هجي. رابطي واري پليٽ جي ٿلهي > 1.57d هجڻ گهرجي (d موجوده دخول جي کوٽائي آهي)، پر <12mm، ۽ هتي پليٽ جي ٿولهه 10mm هجڻ گهرجي.
بورڊ جي چوٽي سينسر جي طاقت جي مطابق مختلف ٿي سگهي ٿي. عام طور تي، اهو 60-190mm جي حد اندر چونڊيو ويندو آهي، ۽ مٿين حد کي چونڊيو ويندو آهي جڏهن طاقت وڏي آهي. هتي، بورڊ جي ويڪر 60mm جي طور تي چونڊيو ويو آهي، ۽ بورڊ جي ڊيگهه 70mm طور چونڊيو ويو آهي.
رابطي واري پليٽ تي دٻائڻ واري بولٽ جو ڇنڊ ڇاڻ وارو قطر 15mm آهي، ۽ مجموعي طور تي 4 بولٽ سوراخ آهن، ۽ بولٽ M12 استعمال ڪري سگهن ٿا. اهو نوٽ ڪيو وڃي ٿو ته چار فڪسنگ سوراخ جي پوزيشن کي چڱي طرح ماپڻ گهرجي، ٻي صورت ۾، ٽرانسفارمر سان رابطو نه ٿيندو.
ان کان سواء، انڊڪٽر تي طاقت موصل جي ڊيگهه سان ورهايو ويندو آهي، تنهنڪري موصلي پليٽ تنگ ٿيڻ جي بدران وسيع هجڻ گهرجي.
(3) سينسر جو مؤثر دائرو ڊيزائن. سينسر جي پيداوار جي معيار کي يقيني بڻائڻ لاء، ڪجهه ضروري ٺهيل تيار ڪيا وڃن.
اثرائتي انگوزي جي پيداوار لاءِ مينڊريل مولڊ کي وائنڊ ڪرڻ جي ضرورت آهي (ڏسو شڪل 7)، ۽ ٽامي جي ٽيوب کي اينيل ڪرڻ کان پوءِ مينڊريل تي زخم ڪيو ويندو آهي. تيار ٿيل پراڊڪٽ کي ونڊ ڪرڻ کان پوءِ منڊل جو قطر انڊڪٽر جي قطر کان ٿورو ننڍو هجڻ گهرجي.
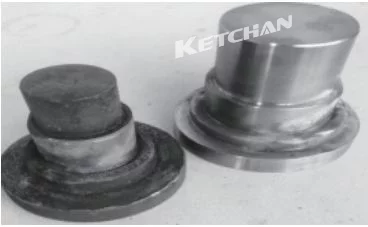
شڪل 7 ونڊنگ مينڊريل مولڊ
مثال طور ٻاهرئين فلانج کي وٺو: انڊڪشن ڪوئل جي موثر دائري ۾ ٽامي جي ٽيوب جي ويڪر 10mm آهي، پيداوار جي ڪلهي جو قطر 47.5mm آهي، ۽ مينڊيل جو قطر 35mm ٿي سگهي ٿو. اندروني فلانج پراڊڪٽ پڻ مينڊريل وائنڊنگ کي چونڊيندو آهي، جنهن ۾ وائنڊنگ پراڊڪٽ جي آر ڪنڊ تي انڊڪشن ڪوئل چونڊيو وڃي ٿو، مينڊريل جو قطر 63mm ٿي سگهي ٿو، ۽ انڊڪشن ڪوئل جي هن حصي کي سلپ ۾ پروسيس ڪيو وڃي. آر ڪنڊ تي quenching ڪارڪردگي کي بهتر ڪرڻ لاء هڪ خاص زاوي. . ٻين حصن جي اثرائتي انگن کي ڊرائنگ جي ماپ مطابق زخم ڪيو ويو آهي.
(4) پيرا ميٽر مقرر ٿيل آهن. انڊڪٽر کي ورهايو ويو آهي ٻاهرئين دائري ۾ quenching ۽ اندروني سوراخ quenching. مؤثر دائري ۽ ورڪ پيس جي وچ ۾ اوچائي جو فرق ۽ اثر واري دائري ۽ ورڪ پيس جي وچ ۾ خال کي سائيٽ تي بجھائڻ واري سامان جي تعدد جي مطابق طئي ڪيو وڃي، جيئن جدول 1 کان جدول 4 ۾ ڏيکاريل آهي.
ٽيبل 1 مؤثر انگوزي ۽ ورڪ پيس جي وچ ۾ اوچائي فرق جڏهن اندروني سوراخ کي گرم ڪيو ويندو آهي
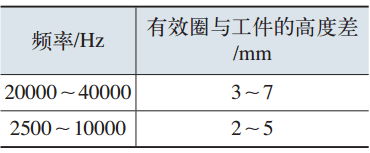
ٽيبل 2 مؤثر انگوزي ۽ ورڪ پيس جي وچ ۾ فرق جڏهن اندروني سوراخ کي گرم ڪيو ويندو آهي
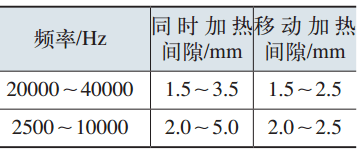
ٽيبل 3 مؤثر انگوزي ۽ ورڪ پيس جي وچ ۾ اوچائي فرق جڏهن ٻاهرئين دائري کي ساڳئي وقت گرم ڪيو ويندو آهي
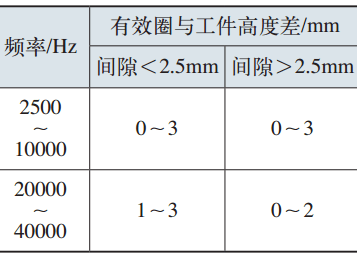
ٽيبل 4 مؤثر انگوزي ۽ ورڪ پيس جي وچ ۾ فرق جڏهن ٻاهرئين دائري کي گرم ڪيو ويندو آهي
پراڊڪٽ ڊيبگنگ ۽ قبوليت
1. لڳائڻ
(1) سينسر ۽ معاون ڊوائيسز کي نصب ڪرڻ لاءِ هڪ سخت ڪرڻ واري مشين ٽول چونڊيو، جيئن شڪل 16 ۾ ڏيکاريل آهي.
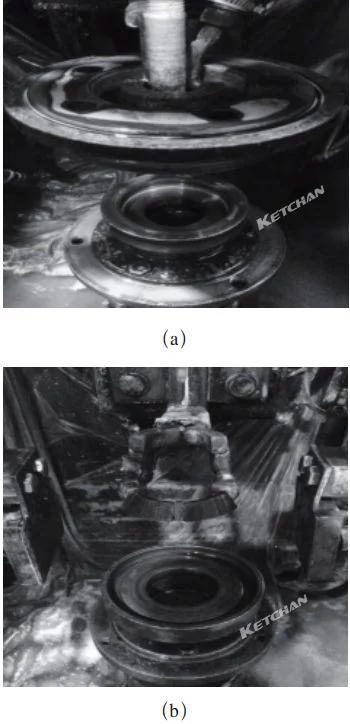
شڪل 16 انڊڪشن ڪوئل ۽ معاون ڊوائيس تنصيب
انسٽاليشن جي احتياط:
- ٽولنگ کي انسٽال ڪرڻ وقت انڊڪشن ڪوئل ۽ ٽرانسفارمر جي وچ ۾ ڪنيڪشن جي قربت تي ڌيان ڏيڻ جي پڪ ڪريو، ۽ بولٽ کي بند ڪيو وڃي.
- موثر دائري جي عمودي ۽ پراڊڪٽ تي ڌيان ڏيو جڏهن سينسر کي نصب ڪيو وڃي، سينسر نه ٿو ٿي سگهي، ٿلهي، ٻي صورت ۾ اهو پيداوار جي ٻرندڙ معيار کي متاثر ڪندو.
- ٻاهرئين فلانج کي پراڊڪٽ پريشر آستين سان گرمي جذب ڪرڻ واري ڊوائيس جي طور تي نصب ڪرڻ جي ضرورت آهي، جيڪو ڪجهه معاون خارجي اسپرينگ طريقن کان وڌيڪ مستحڪم آهي.
- ڪمپيس جي سرڪيولر رن آئوٽ کي چيڪ ڪريو جڏهن ان کي فيڪٽر تي گھمايو وڃي. جنرل ٽولنگ سرڪلر رن آئوٽ ≤ 0.3mm.
(2) انڊڪشن هارڊننگ سامان جي پاور ميچنگ 250kW/8~30kHz آهي.
(3) سختي واري سامان کي ترتيب ڏيو، مناسب سختي واري عمل کي طئي ڪريو، ۽ پيداوار جي سخت ٽيڪنالاجي گهرجن کي پورا ڪريو.
اوور فلانج پراڊڪٽس: پاور ان پٽ تناسب 98٪، گرمي جو وقت 7.4s، کولنگ ٽائيم 14s، quenching liquid Concentration 1.5%~2.5%.
اندروني فلانج پراڊڪٽس: پاور ان پٽ تناسب 98٪، حرارتي وقت 7.7s، کولنگ ٽائيم 20s، quenching liquid Concentration 1.5%~2.5%.
شنگھائي هوٽن پاڻيءَ ۾ حل ٿيندڙ ڪونچنگ مائع استعمال ڪيو ويو، ۽ ان جي ڪنسنٽريشن کي ريفريڪٽوميٽر ذريعي معلوم ڪيو ويو.
2. کولنگ ڊيوائس جي ترتيب
(1) کولنگ پريشر جي گارنٽي ڏيو، هتي ڪونچنگ مائع جو کولنگ پريشر 0.25-0.4MPa آهي، ۽ سينسر جو کولنگ پريشر 0.5-0.8MPa آهي.
(2) کولنگ ڊيوائس جي پوزيشن کي ترتيب ڏني وئي آهي ته جيئن ٿڌي پاڻي کي بلاڪ يا بلاڪ نه ٿي سگهي.
(3) ٿڌي پاڻيءَ جا ٻه حصا ٿين ٿا، هڪڙو ٿلهو مايع آهي، ۽ ٻيو آهي سسٽم کولڻ وارو پاڻي، ۽ گرمي مٽاسٽاڪار عام طور تي گرمي پد کي کولڻ لاءِ استعمال ٿيندا آهن.
quenching مائع جو گرمي پد عام طور تي 35 ° C کان وڌيڪ نه آهي. جيڪڏهن گرمي پد تمام گهڻو آهي، اهو نا مناسب کولنگ جو سبب بڻجندو، جنهن جي نتيجي ۾ پيداوار جي معيار جا مسئلا. سسٽم ۾ ٿڌي پاڻي جو گرمي پد بجلي جي سامان کي ٿڌو ڪرڻ لاء نرم پاڻي آهي. هي گرمي پد عام طور تي 30 ° C تي ڪنٽرول ڪيو ويندو آهي ۽ ڪمري جي گرمي کان گهٽ نه هجڻ گهرجي. ٻي صورت ۾، پاڻي جا ڦڙا ٿڌي بجليءَ جي سامان جي مٿاڇري تي ڳري ويندا ۽ آساني سان بجليءَ جي سامان کي نقصان پهچائيندا.
3. پيداوار جي چڪاس جو طريقو
گرمي جي علاج جي پيداوار جي چڪاس جي ضرورت آهي تار ڪٽڻ ۽ ميٽيلوگرافڪ نموني پري پيسڻ واري مشين.
4. پيداوار tempering عمل
انڊڪشن سخت ٿيل ڪم جي ٽڪرن جي ٽيمپرنگ ۾ خود ٽيمپرنگ، انڊڪشن ٽيمپرنگ ، ۽ فرنس ٽيمپرنگ شامل آهن. هتي جون شيون فرنس ۾ ٽيمپر ٿيل آهن.
tempering گرمي پد workpiece جي فني ضرورتن جي مطابق مقرر ڪيو ويو آهي. عام طور تي، جڏهن سختي جي گهرج 52HRC کان مٿي آهي، گرمي پد 180-200 ° C آهي ۽ گرميء جو وقت 1.5h آهي؛ جڏهن سختي جي گهرج 56HRC کان مٿي آهي، گرمي پد 160 ° C ٿي سگهي ٿو ۽ گرمي جو وقت 1.5h آهي.
ھن پراڊڪٽ جي tempering جي عمل کي آخر ۾ 165 ° C جي tempering گرمي پد ۽ 2.5 ڪلاڪ جي tempering وقت جي طور تي مقرر ڪيو ويو آهي.
5. معائنو
شڪل 17 ۽ شڪل 18 پيداوار جا نمونا آھن جن کي ڪاميابيءَ سان ڊيبگ ڪيو ويو آھي.
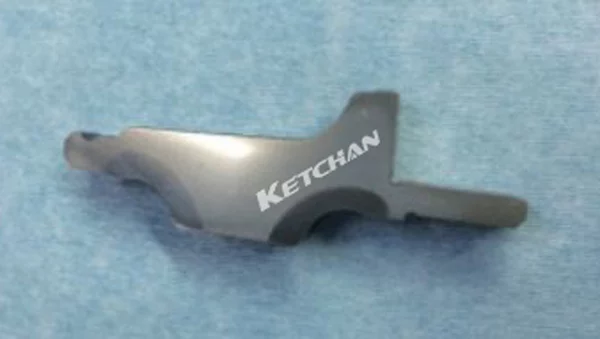
شڪل 17 ٻاهرئين فلانج جو ڪونچنگ جو نمونو
شڪل 18 اندرئين فلانج جو ڪونچنگ جو نمونو
جدول 5 ۽ جدول 6 ڊيبگنگ پراڊڪٽس جي پهرين ٽڪڙي جي چڪاس واري ڊيٽا آهن
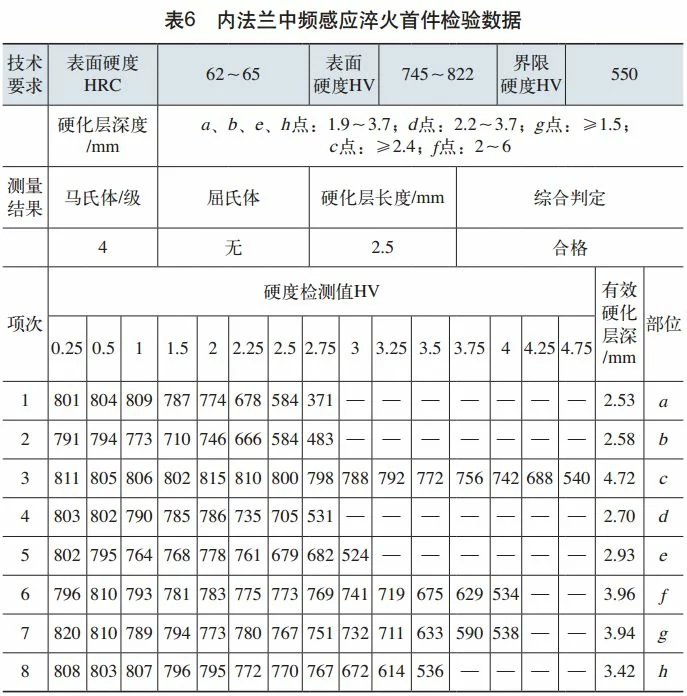
ويڪرز سختي ٽيسٽر طرفان آزمائي ڪئي وئي، پراڊڪٽ جي مٿاڇري جي سختي ۽ موثر سخت پرت جي کوٽائي سڀ ٽيڪنيڪل گهرجن کي پورو ڪن ٿا. ھن پراڊڪٽ جو گرمي علاج ڪاميابيءَ سان مڪمل ڪيو ويو آھي ٽولنگ سينسر ڊيزائن کان وٺي پراڊڪٽ ڊيبگنگ تائين.
Epilogue
انڊڪشن ڪوئلز جي بناوت، شڪل ۽ سائيز انڊڪشن هارڊننگ ٽيڪنالاجي جا بنيادي مسئلا آهن، جن جو سڌو اثر انڊڪشن هارڊننگ جي معيار، پيداوار جي ڪارڪردگي، ۽ حصن جي توانائي جي استعمال تي پوي ٿو. تنهن ڪري، هڪ مناسب انڊڪشن هيٽنگ ڪوئل انڊڪشن هارڊننگ کي اعليٰ معيار، اعليٰ ڪارڪردگي، ۽ توانائي جي بچت حاصل ڪرڻ جو هڪ اهم طريقو آهي.